
Problem polega na tym, że stal ma wrodzoną słabość. Daje się uformować w dowolny kształt, ale nie potrafi oprzeć się niszczącemu działaniu czasu i środowiska. Tlen, wilgoć, sole, zanieczyszczenia przemysłowe – te z pozoru łagodne czynniki potrafią w ciągu tygodni, a nawet dni, pokryć błyszczącą powierzchnię stali rdzawym nalotem. To nie jest jedynie defekt estetyczny. Rdza zajmuje objętość sześć do siedmiu razy większą niż pierwotny metal, rozpycha mikrostrukturę od wewnątrz niczym nowotwór i stopniowo odbiera elementowi jego nośność. Walka z korozją towarzyszy przemysłowi od zarania dziejów – od smarowania olejami i malowania, przez dziewiętnastowieczne odkrycia elektrochemiczne, aż po dzisiejsze zautomatyzowane linie technologiczne. Wśród wszystkich dostępnych metod jedna wyróżnia się wyjątkową skutecznością i korzystnym stosunkiem ceny do efektu, zwłaszcza w przypadku drobnych elementów. To cynkowanie elektrolityczne, zwane też galwanicznym – proces, który w świadomości laika bywa sprowadzany do „pokrycia cynkiem”, a w rzeczywistości kryje w sobie fascynującą głębię technologiczną.
Kiedy elektrochemia spotyka stal
Aby zrozumieć istotę cynkowania galwanicznego, trzeba porzucić intuicyjne wyobrażenie o powłoce ochronnej. Większość powłok – farby, lakiery, tworzywa – działa jak płaszcz: próbuje odciąć metal od świata zewnętrznego. Taka ochrona jest skuteczna, ale krucha. Wystarczy rysa, aby wilgoć wniknęła pod powłokę, a ta pozostaje bezradna.
Cynk postępuje zupełnie inaczej. Nie jest jedynie barierą, lecz warstwą, która aktywnie się poświęca. Kryje się za tym prosta, a zarazem głęboka zasada elektrochemii: różne metale mają odmienną aktywność w środowisku korozyjnym. Gdy dwa metale stykają się w elektrolicie, ten bardziej aktywny koroduje pierwszy, chroniąc mniej aktywny. Cynk wypada w tym szeregu przed żelazem, co oznacza, że w wilgotnym lub zasolonym środowisku to on, a nie stal, przyjmuje na siebie atak korozji.
To zjawisko, nazywane ochroną katodową lub protektorową, nadaje powłoce cynkowej niemal magiczną zdolność samonaprawy. Jeśli stalowy element z powłoką cynkową zostanie zarysowany aż do podłoża, odsłonięte żelazo nie zacznie od razu rdzewieć. Sąsiadujący cynk będzie się stopniowo rozpuszczał, a jego produkty korozji zwolna pokryją rysę, tworząc nową warstwę ochronną. Ta „bliznowata regeneracja” jest czymś, czego nie zapewni żadna powłoka organiczna. Oczywiście ochrona ta nie trwa wiecznie – cynk w końcu się wyczerpie – ale w typowym środowisku atmosferycznym dobrze zaprojektowana powłoka potrafi chronić stal przez dziesięć, a nawet kilkadziesiąt lat, czyli znacznie dłużej niż wynosi projektowany czas życia większości wyrobów przemysłowych.
Różnica potencjałów między cynkiem a żelazem wynosi w warunkach standardowych około 0,3 wolta. To niewiele, ale wystarczy, by w większości naturalnych środowisk cynk stał się skutecznym protektorem stali. Im środowisko surowsze – nadmorska mgła, zimowa sól drogowa, przemysłowe siarczany – tym wartość cynku rośnie. Klasyczne badania pokazują, że w tych samych warunkach cynk koroduje około dziesięciokrotnie wolniej niż stal. Oznacza to, że mikron cynku zastępuje wiele mikronów stali, a zysk trwałości rośnie w sposób wręcz wykładniczy.
Mikroskopijny teatr w bębnie - jak drobne detale zdobywają równomierną zbroję
Pokrycie jednej śruby cynkiem brzmi banalnie. Ale gdy trzeba jednocześnie pokryć dziesiątki tysięcy śrub, a każda z nich – wraz z zakamarkami gwintu, szczelinami sprężyn i krawędziami podkładek – ma otrzymać powłokę o kontrolowanej i możliwie równomiernej grubości, sprawa staje się niezwykle złożona.
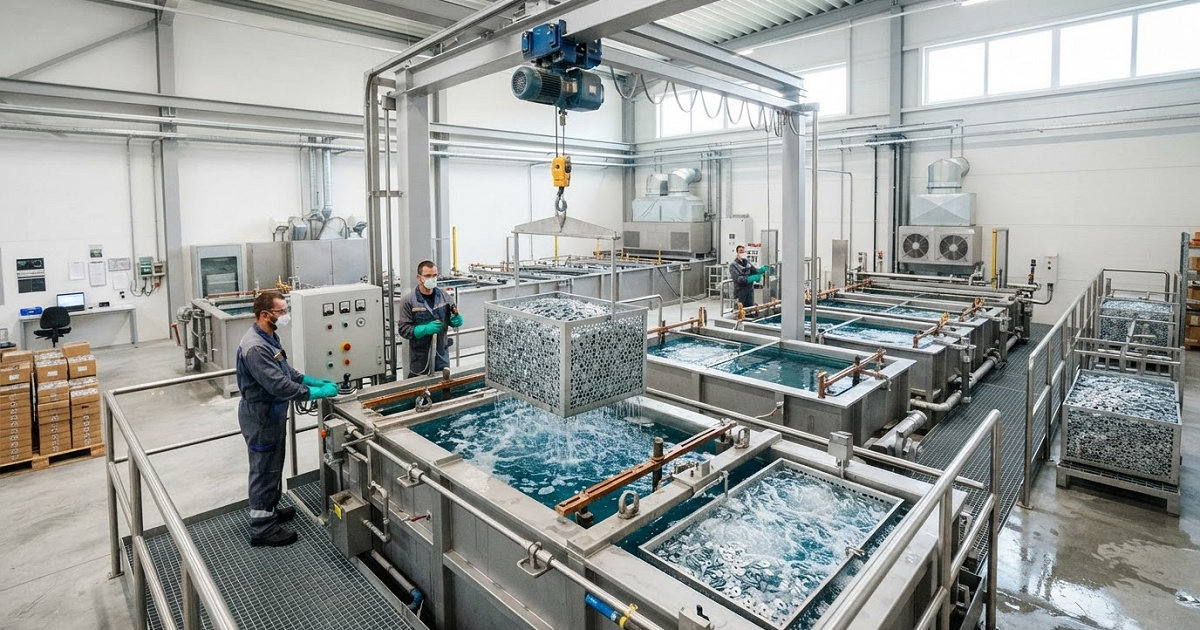
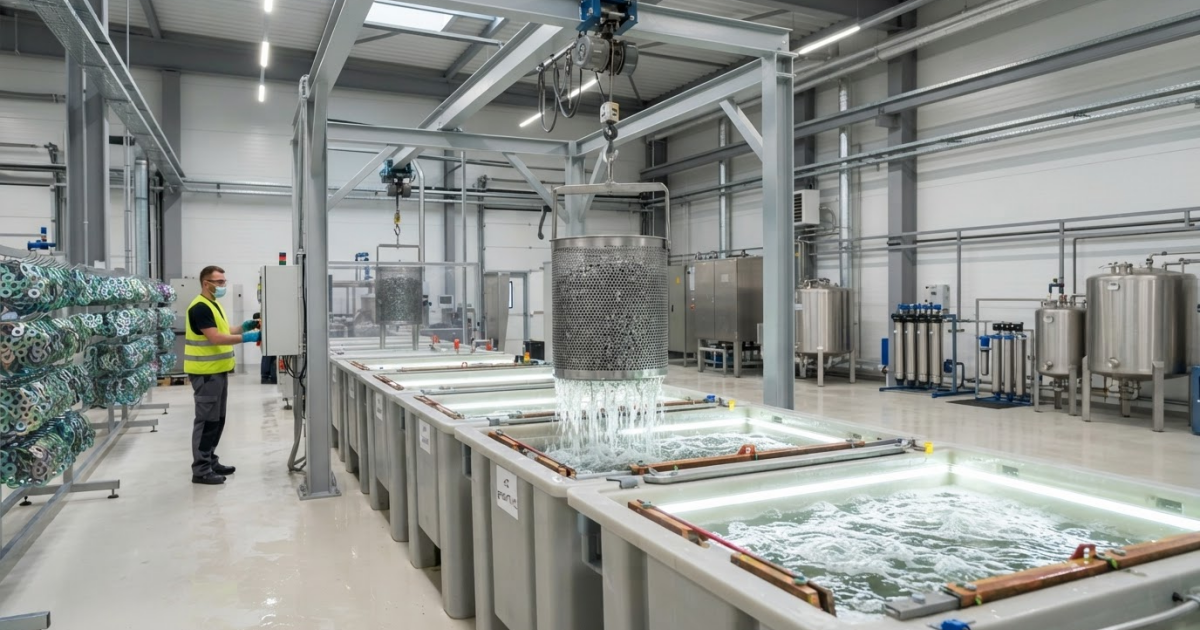
Właśnie dlatego narodziło się cynkowanie bębnowe. W tradycyjnej metodzie wieszakowej detale mocuje się pojedynczo na uchwytach i zanurza w kąpieli niczym biżuterię. Daje to doskonałą kontrolę, ale koszty pracy są ogromne, a przy masowej produkcji drobnicy – całkowicie nieopłacalne. Cynkowanie bębnowe stosuje rozwiązanie pozornie proste, a zarazem genialne: setki lub tysiące elementów umieszcza się w obracającym się pojemniku o wielokątnej sylwetce, którego ściany usiane są drobnymi otworami. Bęben zanurza się w kąpieli elektrolitycznej.
Wraz z obrotem bębna detale nieustannie się przewracają, mieszają i ocierają o siebie. Każdy z nich stale zmienia położenie i orientację, dzięki czemu wszystkie powierzchnie – nawet te, które w bezruchu zostałby zasłonięte przez sąsiednie elementy – mają szansę wystawić się na działanie prądu i elektrolitu. Otwory w ściankach bębna umożliwiają swobodny przepływ kąpieli oraz penetrację prądu do powierzchni detali. Cały proces przypomina misternie zaaranżowany balet mikroskopijnych cząstek, w którym każda śruba i każda podkładka wykonuje w ograniczonej przestrzeni skomplikowany taniec, dopóki nie zostanie pokryta równomierną warstwą cynku.
Trudność cynkowania bębnowego polega na znalezieniu równowagi. Zbyt szybki obrót powoduje, że zderzenia i tarcie między elementami rysują powierzchnię i pogarszają przyczepność powłoki; zbyt wolny sprawia, że część powierzchni pozostaje długo zasłonięta, tworząc tak zwane martwe strefy, w których powłoka jest niemal nieobecna. Równie krytyczny jest rozkład gęstości prądu – elementy w bębnie stykają się ze sobą, tworząc niezliczone ścieżki przewodzenia o różnych oporach. Bez precyzyjnej kontroli detale blisko elektrody pokryją się zbyt grubo, a te w głębi – niemal wcale. Doświadczeni operatorzy dostrajają prędkość obrotu, krzywą prądową i czas procesu do kształtu, rozmiaru i liczby elementów, aby ten mikroskopijny balet osiągnął optimum.
W przypadku elementów wydłużonych lub gwintowanych wyzwanie jest jeszcze większe. Skok gwintu jest minimalny – odległość między grzbietem a doliną zwoju często nie przekracza milimetra. Zbyt gruba powłoka „spęcznia” gwint, uniemożliwiając wkręcenie nakrętki; zbyt cienka nie zapewni ochrony. Dlatego dla gwintowanych drobiazgów grubość powłoki cynkowej utrzymuje się zwykle w przedziale od pięciu do ośmiu mikrometrów – to delikatna równowaga między ochroną a precyzją wymiarową. Sprężyny stają przed innym problemem: kruchością wodorową. Podczas cynkowania na katodzie oprócz osadzania cynku zachodzi redukcja jonów wodorowych, a część atomów wodoru wnika w sieć krystaliczną stali. Jeśli po cynkowaniu sprężyna nie zostanie poddana odpowiedniemu wygrzewaniu odgazowującemu, te ukryte atomy wodoru stopniowo się gromadzą i pod wpływem naprężeń mogą wywołać nagłe, kruche pęknięcie. Sprężyna, która wygląda zupełnie normalnie, może pęknąć bez ostrzeżenia w momencie montażu. To nie jest marginalne ryzyko, lecz zjawisko, które trzeba systematycznie kontrolować poprzez precyzyjnie dobrany proces wygrzewania.
Od warsztatu do branży - niewidzialna mapa drobnych elementów
Różne gałęzie przemysłu zgłaszają odmienne potrzeby wobec cynkowanych drobiazgów. Zrozumienie tych różnic pozwala dostrzec, jak pozornie uniwersalna technologia cynkowania elektrolitycznego objawia swoją zdolność adaptacji w konkretnych zastosowaniach.
Przemysł motoryzacyjny to największy pojedynczy odbiorca cynkowanej drobnicy. W przeciętnym samochodzie osobowym liczba elementów złącznych waha się od trzech do pięciu tysięcy. Śruby, nakrętki, klipsy, sprężynki rozsiane są od komory silnika po wnętrze kabiny, napotykając skrajnie różne warunki korozyjne. Elementy złączne w pobliżu układu wydechowego znoszą naprzemiennie wysoką temperaturę i skropliny; śruby pod podwoziem są stale narażone na błoto, solankę i uderzenia kamieni; a klipsy we wnętrzu mierzą się głównie z wahaniami wilgotności i okazjonalnymi zalania płynami. Wymagania motoryzacji dawno wykroczyły poza proste „żeby nie rdzewiało” – dziś chodzi o relację momentu dokręcania do naprężenia, współczynnik tarcia i pełną recyclowalność. Typowym przykładem jest odchodzenie od pasywacji sześciowartościowym chromem na rzecz pasywacji trójwartościowej, wymuszone unijną dyrektywą ELV dotyczącą substancji niebezpiecznych w pojazdach wycofywanych z eksploatacji.
Branża elektroniczna i elektrotechniczna stawia cynkowanym drobiazgom inne wymagania. Złączki, styki, ekrany, obudowy konektorów – te elementy muszą nie tylko nie rdzewieć, ale też zachować przewodność i lutowalność. Cynk sam w sobie jest przewodnikiem, ale na powietrzu szybko pokrywa się cienką, zwartą warstwą tlenku, która w transmisji sygnałów niskonapięciowych może zwiększać rezystancję styku. Dlatego w elektronice cynkowanie często łączy się z dodatkową obróbką – specjalnymi recepturami pasywacji i środkami zamykającymi – aby pogodzić ochronę przed korozją z parametrami elektrycznymi. Drobne elementy złączne w urządzeniach konsumenckich muszą ponadto dbać o wygląd: gdy użytkownik zdejmie tylną pokrywę urządzenia za kilka tysięcy złotych i ujrzy rdzewiejące śrubki, zaufanie do marki topnieje w mgnieniu oka.
Budownictwo i infrastruktura zużywają największe ilości cynkowanych drobiazgów pod względem masy. Węzły konstrukcyjne mostów i hal stalowych pochłaniają tony śrub i nakrętek. Elementy te stają w obliczu najsurowszych warunków zewnętrznych: promieniowania UV, różnic temperatur, deszczu i zanieczyszczeń przemysłowych. W środowisku zewnętrznym szybkość korozji cynku wynosi około jednego do dwóch mikrometrów na rok, a dokładna wartość zależy od lokalnej agresywności atmosfery. Oznacza to, że powłoka o grubości dwunastu mikrometrów zapewni w warunkach umiarkowanych ponad dziesięć lat ochrony, a w środowisku surowym – na przykład nadmorskim lub w rejonie przemysłowym – dla osiągnięcia podobnej trwałości potrzeba nawet dwudziestu pięciu mikrometrów i więcej. Duże elementy konstrukcyjne cynkuje się zwykle metodą wieszakową, ale drobne łączniki – nakrętki i podkładki – wciąż masowo przechodzą przez cynkowanie bębnowe.
Maszyny rolnicze i sprzęt spożywczy wprowadzają wymiar korozji chemicznej. Nawozy, pestycydy, obornik, kwasy i zasady spożywcze atakują cynk znacznie gwałtowniej niż sama atmosfera. W tych warunkach zwykła powłoka cynkowa może wyczerpać się w ciągu roku lub dwóch. Dlatego rolnictwo i przemysł spożywczy sięgają po grubsze powłoki, wyższe klasy pasywacji, a w bezpośrednim kontakcie z agresywnymi substancjami – po stal nierdzewną lub specjalne stopy. Jednak w elementach pomocniczych, nieeksponowanych na bezpośredni kontakt z chemikaliami, cynkowanie pozostaje najkorzystniejszym rozwiązaniem.
Sztuka pasywacji - między ochroną a wyglądem
Jeśli powłoka cynkowa jest zbroją stali, to pasywacja stanowi jej „lakier nawierzchniowy”. Po cynkowaniu powierzchnia cynku jest srebrzystoszara i stosunkowo aktywna. Bez obróbki cynk szybko reaguje z wilgocią i dwutlenkiem węgla, tworząc biały zasadowy węglan cynku – tak zwany „biały rdza”. Choć nie jest tak destrukcyjny jak rdza żelazna, biały nalot szpeci wygląd i częściowo zużywa sam cynk.
Pasywacja rozwiązuje ten problem. Polega na zanurzeniu cynkowanego elementu w roztworze zawierającym związki chromu, gdzie w reakcji chemicznej na powierzchni cynku powstaje niezwykle cienka, ale zwarta warstwa konwersyjna. Głównym składnikiem tej warstwy są tlenki i wodorotlenki chromu, działające jak uszczelniacz, który znacząco obniża aktywność chemiczną cynku i opóźnia pojawienie się białego nalotu.
Receptura i technologia pasywacji decydują o ostatecznym wyglądzie i właściwościach ochronnych cynkowanego detalu. W praktyce przemysłowej kilka klasycznych typów pasywacji służy różnym potrzebom.
Pasywacja biała, zwana też transparentną, tworzy warstwę niemal bezbarwną – detal zachowuje pierwotny, srebrzysty metaliczny połysk. Jej ochrona należy do najskromniejszych w rodzinie, ale ma niezastąpioną zaletę: wygląd najbardziej naturalny i czysty. Dla elementów, które mają zachować metalową fakturę lub być później malowane, pasywacja biała jest pierwszym wyborem. Test w komorze solnej wytrzymuje zwykle od dwudziestu czterech do czterdziestu ośmiu godzin, co wystarcza w suchym środowisku wewnętrznym lub przy krótkotrwałej ochronie.
Pasywacja niebieska wprowadza do srebrnej tonacji delikatną niebiesko-fioletową opalizację. Ten kolor nie pochodzi z barwnika, lecz z interferencji światła na samej warstwie pasywacyjnej. Ochrona jest nieco lepsza niż w przypadku pasywacji białej – test solny sięga czterdziestu ośmiu do siedemdziesięciu dwóch godzin. Nadaje cynkowanym elementom subtelną, industrialną estetykę, często spotykaną w urządzeniach elektronicznych i precyzyjnych przyrządach.
Pasywacja żółta to drugi biegun. Prezentuje ciepłą gamę od jasnego złota po głęboki bursztyn, warstwa jest wyraźnie grubsza, a ochrona znacząco silniejsza. Tradycyjna pasywacja żółta opierała się na związkach chromu sześciowartościowego i zapewniała doskonałą odporność korozyjną – test solny bez trudu przekraczał dziewięćdziesiąt sześć godzin. Chrom sześciowartościowy jest jednak znanym czynnikiem rakotwórczym, a jego stosowanie w Europie i wielu innych regionach podlega surowym ograniczeniom. To zapoczątkowało cichą rewolucję technologiczną: opracowano pasywację „grubopowłokową” na bazie chromu trójwartościowego, która dzięki zwiększonej grubości i zwartości warstwy osiąga ochronę zbliżoną, a niekiedy nawet przewyższającą tradycyjną pasywację żółtą. Współczesna pasywacja trójwartościowa grubopowłokowa może mieć nieco inny odcień – delikatniejszy, zamiast intensywnego złota – ale jej właściwości ochronne stały się nowym standardem przemysłowym. Warto zauważyć, że warstwa pasywacyjna na bazie chromu trójwartościowego nie traci odporności korozyjnej przy suszeniu w temperaturze osiemdziesięciu–dziewięćdziesięciu stopni Celsjusza, a w wyższych temperaturach jej ochrona może nawet wzrosnąć – co ma znaczenie dla elementów poddawanych późniejszemu wygrzewaniu lub obróbce cieplnej.
Pasywacja czarna służy zupełnie innym celom. W wyniku specjalnej obróbki chemicznej na powierzchni cynku powstaje ciemna, czarna lub brunatna warstwa konwersyjna, nadająca detalowi stonowany, dyskretny wygląd. We wnętrzach samochodów, w wysokiej klasy elektronice użytkowej i w niektórych zastosowaniach wojskowych czarne elementy złączne są preferowane od błyszczących srebrnych, ponieważ nie przyciągają uwagi i lepiej komponują się z ciemnym otoczeniem. Ochrona pasywacji czarnej jest zwykle porównywalna z niebieską lub nieco wyższa, ale jej prawdziwa wartość tkwi w funkcji estetycznej i identyfikacyjnej. W niektórych systemach przemysłowych różne kolory pasywacji służą wręcz jako prosty kod wizualny do rozróżniania klas wytrzymałości lub dostawców.
Wybór pasywacji nigdy nie jest wyłącznie kwestią techniczną. Zależy od środowiska korozyjnego, wymaganej trwałości, wpływu na tolerancję wymiarową, zgodności z przepisami, a także – co dla produktu równie istotne – od tego, jak ma wyglądać. Śruba w urządzeniu elektronicznym pracującym w suchym pomieszczeniu i śruba podwozia narażona na zimową solankę mają zupełnie inne potrzeby. Zrozumienie tej różnicy i podjęcie właściwej decyzji już na etapie projektowania bywa znacznie tańsze niż późniejsze poprawki.
Jak długo ochroni cynk
Każda dyskusja o cynkowaniu prędzej czy później wraca do pytania: jak długo to wytrzyma? Odpowiedź jest znacznie bardziej złożona, niż mogłoby się wydawać. Szybkość korozji cynku w atmosferze nie jest wartością stałą – silnie zależy od mikrootoczenia. Zgrubna reguła dzieli agresywność atmosfery na kilka poziomów: w suchym, czystym wnętrzu (biuro, mieszkanie) cynk koroduje niezwykle wolno, poniżej jednej dziesiątej mikrometra rocznie. W typowym środowisku miejskim lub wiejskim na zewnątrz szybkość ta wynosi około pół do jednego mikrometra rocznie. W rejonach przemysłowych lub nadmorskich może wzrosnąć do dwóch, czterech, a nawet więcej mikrometrów rocznie.
Załóżmy, że cynkowany element pracuje w umiarkowanie agresywnym środowisku zewnętrznym, a powłoka ma dwanaście mikrometrów. Teoretycznie może zapewnić ochronę przez dwanaście do dwudziestu czterech lat, zanim cynk całkowicie się wyczerpie. To jednak tylko średnia. Geometria detalu istotnie wpływa na lokalną szybkość korozji: krawędzie i narożniki mają zwykle cieńszą powłokę, a korozja koncentruje się tam silniej, więc rzeczywisty czas do awarii może być krótszy niż wynikałoby to z obliczeń. Czystość powierzchni również ma znaczenie – kurz i zanieczyszczenia gromadzące się w zagłębieniach utrzymują wilgoć, tworząc lokalne środowisko o podwyższonej korozyjności i przyspieszając zużycie cynku.
W warunkach naprawdę surowych, takich jak stałe narażenie na wysokie stężenie soli na platformach morskich czy podwoziach samochodów jeżdżących zimą po solonych drogach, żywotność cynku gwałtownie maleje. Powłoka dwunastomikrometrowa może tam wykazywać wyraźny biały nalot już po dwóch–trzech latach, a rdzę podłoża po pięciu–siedmiu. Właśnie dlatego przemysł motoryzacyjny odchodzi od czystego cynku na rzecz grubszych powłok ze stopów cynk-nikiel lub powłok płatkowych, które zapewniają pięciokrotnie, a nawet dziesięciokrotnie dłuższą ochronę w teście solnym, choć koszt i złożoność technologii rosną.
Warto pamiętać, że zużycie cynku nie zawsze przebiega równomiernie. W większości środowisk na powierzchni cynku stopniowo tworzy się warstwa produktów korozji – tlenków, wodorotlenków i zasadowych węglanów cynku. Ta naturalna „rdza cynkowa” nie jest luźna jak rdza żelazna, lecz stosunkowo zwarta i częściowo chroni leżący pod nią cynk, spowalniając dalszą korozję. Ta samoistna warstwa ochronna, wraz z nałożoną wcześniej pasywacją, tworzy w praktyce wielopoziomowy system obronny. To wyjaśnia, dlaczego stary, „zbielały” cynkowany element często nadal skutecznie chroni – biały nalot jest dowodem, że cynk pracuje i poświęca się za stal.
Cynk w dialogu z innymi technologiami ochrony
Cynkowanie elektrolityczne nie istnieje w próżni. W szerokim spektrum metod ochrony metali konkuruje i współpracuje z kilkoma alternatywami.
Cynkowanie ogniowe jest najstarszym i najgrubszym członkiem rodziny. Zanurzenie stali w ciekłym cynku o temperaturze około czterystu pięćdziesięciu stopni tworzy warstwę stopu cynk-żelazo o grubości zwykle od pięćdziesięciu do stu mikrometrów, której trwałość może być kilkukrotnie większa niż cynkowania elektrolitycznego. Jednak wysoka temperatura i gruba powłoka sprawiają, że metoda ta zupełnie nie nadaje się do precyzyjnych drobnych elementów. Śruba M6 po cynkowaniu ogniowym miałaby gwint całkowicie „zatopiony” w cynku o grubości dziesiątek mikrometrów – nakrętka nie dałaby się wkręcić. Cynkowanie ogniowe stosuje się do dużych konstrukcji stalowych, wież przesyłowych i mostów, gdzie grubość i trwałość są ważniejsze niż dokładność wymiarowa. Cynkowanie elektrolityczne obrało przeciwną drogę: cieńsze powłoki, precyzyjniejsza kontrola wymiarów i łagodniejszy proces, dzięki czemu zdominowało niszę drobnych, precyzyjnych detali. Te dwie metody nie konkurują ze sobą – obsługują różne ekosystemy elementów.
W ciągu ostatnich dwóch dekadów dynamicznie rozwinęły się powłoki płatkowe (zwane też powłokami cynkowo-aluminiowymi). Technologia ta polega na rozprowadzeniu mikroskopijnych płatków cynku i aluminium w spoiwie nieorganicznym lub organicznym, naniesieniu ich na detal przez zanurzenie lub natrysk, a następnie utwardzeniu w podwyższonej temperaturze. Mechanizm ochronny jest podobny do cynkowania elektrolitycznego (ochrona protektorowa), ale dzięki tak zwanemu „efektowi labiryntu” – płatki nakładają się warstwowo, wydłużając drogę penetracji czynników korozyjnych – trwałość w teście solnym bywa znacznie większa niż w przypadku cynkowania elektrolitycznego o podobnej grubości. Dla wysokowytrzymałych elementów złącznych w motoryzacji powłoki płatkowe stały się de facto standardem branżowym. Cynkowanie elektrolityczne zachowuje jednak przewagę pod względem kosztu, elastyczności wyglądu i wpływu na przewodność, zwłaszcza w zastosowaniach przemysłowych, gdzie ekstremalna odporność korozyjna nie jest wymagana.
Powłoki organiczne – farby, lakiery proszkowe – mają z cynkiem relację bardziej subtelną. W wielu zastosowaniach cynkowany element jest dodatkowo malowany, aby uzyskać kolor, połysk lub dodatkową ochronę. Jednak przyczepność powłoki organicznej do cynku bywa problematyczna. Świeżo cynkowana powierzchnia szybko pokrywa się cienką warstwą tlenku, która utrudnia trwałe związanie się farby czy proszku. Bez odpowiedniej obróbki wstępnej – fosforanowania lub chromianowania – powłoka organiczna może odpaść od cynku, tworząc pod sobą kieszeń wodną i przyspieszając korozję miejscową. Dobrze zaprojektowany układ „cynk plus malowanie” potrafi połączyć elektrochemiczną ochronę cynku z fizyczną barierą organiczną, dając trwałość znacznie przewyższającą każdą z tych metod osobno. Źle zaprojektowany – może przynieść skutek odwrotny.
Niewidzialna jakość - jak rozpoznać dobre cynkowanie
Dla zamawiającego usługę cynkowania jednym z najtrudniejszych zadań jest ocena, czy dana partia detali rzeczywiście spełnia wymagania. Powłoka cynkowa nie jest tak wyczuwalna jak chropowatość powierzchni po obróbce mechanicznej ani tak jednoznaczna jak skład chemiczny potwierdzony certyfikatem. Wymaga specjalnych metod obserwacji i pomiaru.
Najbardziej bezpośrednim wskaźnikiem jest wygląd. Dobrze cynkowany detal powinien mieć jednolity kolor i połysk, bez wyraźnych różnic barwy, plam, pęcherzy i łuszczenia. Dla elementów z pasywacją niebieską lub białą powierzchnia powinna mieć miękki metaliczny połysk lub delikatną opalizację; dla pasywacji żółtej złocisty odcień powinien być równomierny, bez czarnych lub wyblakłych obszarów. Jednak idealny wygląd nie zawsze idzie w parze z idealną wydajnością. Niektóre pasywacje na początku mogą wyglądać na ciemniejsze lub nierówne, a mimo to w praktyce doskonale chronią. Doświadczeni odbiorcy zwracają uwagę przede wszystkim na ogólną spójność partii, a nie na absolutną doskonałość każdego egzemplarza.
Pomiar grubości powłoki to twardy wskaźnik kontroli jakości. W cynkowaniu bębnowym rozkład grubości wykazuje naturalne wahania statystyczne – między różnymi elementami w partii, a nawet między różnymi miejscami na tym samym detalu. Rzetelny dostawca używa mierników magnetycznych lub kulometrycznych i dba o to, aby zarówno średnia, jak i wartość minimalna mieściły się w uzgodnionym zakresie. Dla elementów gwintowanych grubość powłoki na gwincie jest szczególnie istotna, ponieważ bezpośrednio wpływa na montaż. Standard zwykle wymaga, aby grubość na średnicy podziałowej gwintu nie przekraczała maksymalnej wartości dopuszczonej tolerancją gwintu – inaczej dojdzie do kolizji przy wkręcaniu.
Przyczepność to kolejny kluczowy, a często niedoceniany parametr. Powłoka, która nie jest trwale związana z podłożem, nawet jeśli ma odpowiednią grubość i wygląd, odpadnie w trakcie użytkowania, tracąc zdolność ochronną. Proste testy przyczepności obejmują próbę zginania (zgięcie cynkowanego elementu o określony kąt i obserwacja, czy powłoka pęka i odchodzi) lub próbę kratkowania (nacięcie siatki nożem, naklejenie taśmy i sprawdzenie, czy powłoka odchodzi). W przypadku linii cynkowania z prawidłowym procesem wstępnym problemy z przyczepnością zwykle nie występują, ale u dostawców o niestabilnej kontroli procesu wady przyczepności wynikające z niedostatecznego przygotowania powierzchni są częstą przyczyną awarii.
Wreszcie test w komorze solnej to złoty standard oceny odporności korozyjnej cynkowanych detali. Element umieszcza się w zamkniętej komorze, w której przez cały czas rozpylana jest solanka chlorku sodu, i rejestruje czas pojawienia się białego nalotu (produktu korozji cynku) oraz rdzy żelaznej (produktu korozji podłoża). W zależności od środowiska pracy i oczekiwanej trwałości, normy branżowe lub specyfikacje klienta określają minimalny czas testu – na przykład dwadzieścia cztery godziny bez białego nalotu lub dziewięćdziesiąt sześć godzin bez rdzy żelaznej. Wyniki testu solnego wykazują pewną korelację z rzeczywistymi warunkami eksploatacji, ale nie jest to zależność ściśle liniowa. Test solny jest testem przyspieszonym – symuluje w kilka dni miesiące, a nawet lata naturalnej korozji – więc jego wartość predykcyjna wymaga interpretacji w kontekście konkretnego środowiska użytkowania.
Jeżeli dotarłeś do tego miejsca, to znaczy, że temat cynkowania drobnicy przestał być dla Ciebie jedynie technicznym ciekawostką, a stał się realnym wyzwaniem produkcyjnym. Być może stoisz właśnie przed decyzją o wyborze dostawcy usług galwanicznych, a może dopiero zastanawiasz się, jak zabezpieczyć partię śrub, sprężyn, złączek czy innych drobnych elementów, które trafią do Twoich klientów lub zostaną wbudowane w większe konstrukcje. W obu przypadkach warto, abyś wiedział, że nie każdy zakład galwaniczny traktuje cynkowanie drobnicy z należytą powagą. Drobne elementy są bowiem specyficzne – mają dużo powierzchni w stosunku do masy, trudno je równomiernie pokryć, a ich wymiary tolerancji są często bardzo wąskie. Tylko dostawca z prawdziwym doświadczeniem w cynkowaniu bębnowym i głębokim zrozumieniem procesów pasywacji potrafi sprostać tym wymaganiom w sposób powtarzalny i ekonomiczny.
Firma Zippy, z siedzibą w Goleszowie na Śląsku Cieszyńskim, od lat specjalizuje się dokładnie w tym segmencie usług. Nie jest to zakład, który „przy okazji” cynkuje drobnicę – to zakład, dla którego cynkowanie galwaniczne drobnych detali stanowi od początku istnienia kluczowy i najbardziej rozbudowany filar działalności. Ta specjalizacja ma konkretne przełożenie na jakość, którą otrzymujesz. Zippy nie tylko cynkuje, ale cynkuje z myślą o tym, do czego dany element ma służyć. Oferta obejmuje pełen wachlarz pasywacji – białą, grubopowłokową, niebieską, żółtą oraz czarną – co oznacza, że nie musisz dopasowywać swoich potrzeb do ograniczonej oferty dostawcy, lecz odwrotnie: to technologia zostaje dobrana do Twojego zastosowania. Elementy narażone na trudne warunki atmosferyczne otrzymają pasywację grubopowłokową o najwyższej odporności korozyjnej. Części, które mają zachować czysty, metaliczny wygląd, zostaną zabezpieczone pasywacją białą. A tam, gdzie liczy się dyskretna, czarna estetyka lub kodowanie wizualne, zastosowanie znajdzie pasywacja czarna.
Dla firm z Bielska-Białej, Cieszyna, Skoczowa, Ustronia, Czechowic-Dziedzic, Pszczyny, Żor, Rybnika i całego regionu śląsko-małopolskiego lokalizacja Zippy ma dodatkowe, praktyczne znaczenie. Bliskość geograficzna przekłada się na krótszy transport, szybszą reakcję na zapytania, możliwość osobistego kontaktu z technologiem i sprawniejsze rozwiązywanie ewentualnych problemów. W sytuacjach, gdy liczy się terminowość dostaw do linii produkcyjnej, a każdy dzień przestoju kosztuje, lokalny partner o sprawdzonej jakości jest wartością, której nie da się przecenić. Cynkowanie Bielsko-Biała to nie tylko hasło marketingowe – to realna korzyść operacyjna dla przedsiębiorstw, które chcą mieć pewność, że ich drobnica wróci z cynkowania na czas i w odpowiedniej jakości. Zippy obsługuje klientów nie tylko z województwa śląskiego, ale również z Małopolski i innych regionów Polski, co potwierdza, że jakość usług przewyższa barierę odległości.
Warto również zwrócić uwagę na kompleksowość oferty. Cynkowanie galwaniczne Bielsko i okolice to w przypadku Zippy tylko jeden z elementów szerszego portfolio. Zakład oferuje także niklowanie, oksydowanie wysokotemperaturowe, cynowanie, malowanie proszkowe w pełnej gamie kolorów RAL oraz produkcję wody demineralizowanej. Dla klienta oznacza to możliwość załatwienia wielu różnych procesów powierzchniowych w jednym miejscu, co upraszcza logistykę, skraca łańcuch dostaw i pozwala na spójną kontrolę jakości. Jeśli Twój produkt wymaga cynkowania, a następnie malowania proszkowego, nie musisz szukać dwóch osobnych dostawców i martwić się o kompatybilność powłok – Zippy przeprowadzi Cię przez cały proces i zadba o to, aby poszczególne warstwy współgrały ze sobą, a nie konkurowały.
Wieloletnie doświadczenie, wykwalifikowana kadra, nowoczesny park maszynowy oraz dbałość o terminowość to fundamenty, na których Zippy buduje relacje z klientami. Ale równie ważne jest coś, czego nie widać na pierwszy rzut oka: indywidualne podejście do każdego zlecenia. W cynkowaniu drobnicy nie istnieje jedna uniwersalna recepta. Partia dwudziestu tysięcy cienkich podkładek wymaga innego podejścia niż partia tysiąca sprężyn czy pięćdziesięciu złączek elektrycznych o skomplikowanym kształcie. Dobór parametrów bębna, czasu procesu, gęstości prądu i rodzaju pasywacji musi być każdorazowo przemyślany. Zippy nie traktuje zleceń szablonowo – każda partia jest analizowana pod kątem specyfiki elementów i wymagań klienta. Dzięki temu nawet najbardziej wymagające projekty znajdują rozwiązanie.
Jeżeli szukasz dostawcy, który nie tylko wykona cynkowanie, ale także pomoże Ci dobrać odpowiednią pasywację, doradzi w zakresie przygotowania elementów do procesu i zapewni dokumentację jakościową potwierdzającą parametry powłoki, Zippy jest partnerem, którego warto rozważyć. Niezależnie od tego, czy reprezentujesz duży zakład produkcyjny z branży automotive, średnią firmę elektrotechniczną, czy mniejszy warsztat mechaniczny, oferta Zippy jest skalowalna i dostosowana do realiów współpracy B2B. Terminowość, powtarzalność i konkurencyjne ceny to trzy filary, na których opiera się ta współpraca.
Zachęcamy do odwiedzenia strony internetowej zippy.com.pl i zapoznania się ze szczegółami oferty. Możesz tam znaleźć informacje o pełnym zakresie usług, a także nawiązać bezpośredni kontakt z firmą, aby omówić swoje potrzeby. Niezobowiązująca rozmowa techniczna pozwoli Ci ocenić, czy Zippy jest właściwym partnerem dla Twoich drobnych elementów. Jeśli szukasz sprawdzonego dostawcy cynkowania galwanicznego na Śląsku i w Małopolsce, który rozumie, że drobny detal to wielka odpowiedzialność, Zippy powinno znaleźć się na szczycie Twojej listy. Cynkowanie Bielsko-Biała i okolice ma swojego specjalistę – warto, abyś go poznał, zanim podejmiesz ostateczną decyzję o wyborze partnera do zabezpieczania swojej produkcji.